 Trang chủ
 Giới thiệu
 Sản phẩm
 Tin tức
 Liên hệ
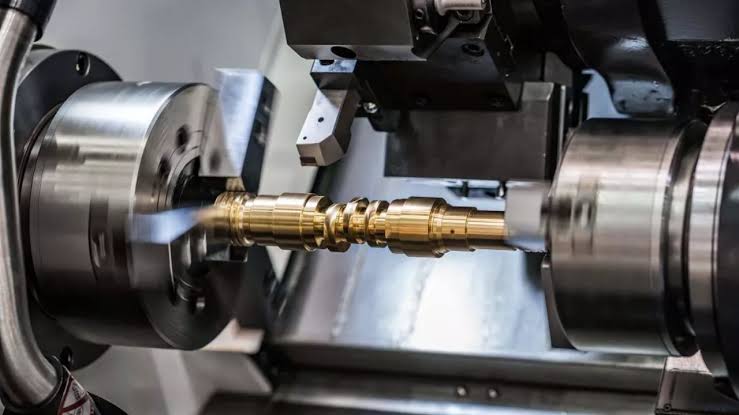
Trong gia công cơ khí hiện đại, đặc biệt là trên các máy CNC, việc lựa chọn đúng tốc độ cắt là một trong những yếu tố quyết định đến chất lượng sản phẩm, độ bền của dao cắt cũng như hiệu quả gia công. Mỗi loại vật liệu đều có đặc tính cơ học khác nhau nên sẽ yêu cầu tốc độ cắt riêng để đảm bảo kích thước, độ nhẵn bề mặt và hạn chế hiện tượng mòn hoặc gãy dao.
Bên cạnh đó, vật liệu chế tạo dao phay, đường kính dao, số me cắt và điều kiện gia công cũng ảnh hưởng trực tiếp đến việc lựa chọn thông số phù hợp. Vì vậy, người vận hành CNC cần hiểu rõ các khái niệm và công thức tính toán trước khi thiết lập chương trình gia công.
Tốc độ cắt trong phay CNC là gì?
Tốc độ cắt (Cutting Speed), còn gọi là tốc độ bề mặt, thường được đo bằng đơn vị SFM (Surface Feet per Minute) hoặc m/phút (m/min). Đây là vận tốc chuyển động của mép cắt dao trên bề mặt vật liệu trong quá trình gia công.
Thông số này phụ thuộc chủ yếu vào loại vật liệu cần gia công và vật liệu chế tạo dao cắt. Thông thường, vật liệu càng cứng thì tốc độ cắt càng phải giảm để tránh làm hỏng dao. Ngược lại, với các vật liệu mềm hơn, có thể sử dụng tốc độ cắt cao nhằm nâng cao năng suất.
Ngoài ra, nếu hai dao có đường kính khác nhau nhưng cùng quay với một số vòng/phút (RPM), dao có đường kính lớn hơn sẽ có tốc độ bề mặt lớn hơn. Chính vì vậy, tốc độ cắt luôn có mối liên hệ chặt chẽ với tốc độ quay của trục chính.
Xét theo độ cứng của vật liệu gia công:
Nhôm > Chì > Sắt > Thép
Xét theo khả năng làm việc của vật liệu chế tạo dao:
Thép gió (HSS) > Carbide > Thép carbon
Bảng tính tốc độ cắt
|
Loại vật liệu |
Tốc độ cắt (SFM) |
|---|---|
|
Low Carbon Steel |
40-140 |
|
Medium Carbon Steel |
70-120 |
|
High Carbon Steel |
65-100 |
|
Free-machining Steel |
100-150 |
|
Stainless Steel, C1 302, 304 |
60 |
|
Stainless Steel, C1 310, 316 |
70 |
|
Stainless Steel, C1 410 |
100 |
|
Stainless Steel, C1 416 |
140 |
|
Stainless Steel, C1 17-4, pH |
50 |
|
Alloy Steel, SAE 4130, 4140 |
70 |
|
Alloy Steel, SAE 4030 |
90 |
|
Tool Steel |
40-70 |
|
Cast Iron–Regular |
80-120 |
|
Cast Iron–Hard |
5-30 |
|
Gray Cast Iron |
50-80 |
|
Aluminum Alloys |
300-400 |
|
Nickel Alloy, Monel 400 |
40-60 |
|
Nickel Alloy, Monel K500 |
30-60 |
|
Nickel Alloy, Inconel |
5-10 |
|
Cobalt Base Alloys |
5-10 |
|
Titanium Alloy |
20-60 |
|
Unalloyed Titanium |
35-55 |
|
Copper |
100-500 |
|
Bronze–Regular |
90-150 |
|
Bronze–Hard |
30-70 |
|
Zirconium |
70-90 |
|
Brass and Aluminum |
200-350 |
|
Silicon Free Non-Metallics |
100-300 |
|
Silicon Containing Non-Metallics |
30-70 |
Tốc độ quay của trục chính (Spindle Speed)
Sau khi xác định được tốc độ cắt phù hợp với vật liệu và dụng cụ cắt, có thể tính tốc độ quay của trục chính. Thông số này phụ thuộc trực tiếp vào tốc độ cắt và đường kính dao phay.
Công thức tính:
RPM = (CS × 4) / D
Trong đó:
- RPM (Revolutions Per Minute): Số vòng quay mỗi phút.
- CS (Cutting Speed): Tốc độ cắt (SFM).
- D (Tool Diameter): Đường kính dao (inch).
Tốc độ tịnh tiến trong máy phay
Tốc độ tịnh tiến là quãng đường dao hoặc bàn máy di chuyển trong một phút khi thực hiện quá trình cắt, thường được tính bằng mm/phút. Thông số này có thể điều chỉnh độc lập với tốc độ quay trục chính để phù hợp với từng loại chi tiết và điều kiện gia công khác nhau.
Việc lựa chọn tốc độ tịnh tiến hợp lý giúp nâng cao năng suất, cải thiện chất lượng bề mặt và giảm tải cho dụng cụ cắt.
Các yếu tố ảnh hưởng đến tốc độ tịnh tiến gồm:
- Độ sâu và chiều rộng cắt.
- Loại dao sử dụng.
- Độ sắc bén của dao.
- Vật liệu phôi.
- Độ cứng và độ ổn định của chi tiết.
- Yêu cầu về độ bóng bề mặt.
- Độ chính xác cần đạt.
- Độ cứng vững của máy, đồ gá và hệ thống kẹp dao.
Tốc độ tiến dao trong máy phay
Tốc độ tiến dao là lượng dịch chuyển của dao trong một phút dựa trên lượng ăn dao của từng me cắt khi dao quay.
Trong quá trình phay, mỗi răng dao sẽ lần lượt cắt đi một lượng vật liệu nhất định. Lượng cắt của mỗi răng kết hợp với số me dao và tốc độ quay trục chính sẽ quyết định tốc độ tiến dao phù hợp.
Công thức tính:
IPM = F × N × RPM
Trong đó:
- IPM: Tốc độ tiến dao (inch/phút).
- F: Lượng chạy dao trên mỗi răng.
- N: Số răng dao.
- RPM: Số vòng quay của trục chính.
Kết luận
Việc lựa chọn và tính toán đúng tốc độ cắt, tốc độ quay trục chính và tốc độ tiến dao là nền tảng quan trọng để quá trình gia công CNC đạt hiệu quả cao. Khi các thông số được thiết lập phù hợp với vật liệu, dao cắt và điều kiện làm việc của máy, quá trình gia công sẽ ổn định hơn, tăng tuổi thọ dụng cụ, cải thiện chất lượng bề mặt và đảm bảo độ chính xác của chi tiết. Nắm vững các nguyên tắc này sẽ giúp người vận hành tối ưu hóa năng suất và khai thác hiệu quả khả năng của máy CNC.